

A fémmegmunkálás területén a rugós acélbélyegzés egy jól bevált gyártási eljárás, amely az alkatrészek széles skálájának előállításáról ismert hatékonyságáról ismert. Elkötelezett rugóacél bélyegző beszállítóként első kézből tapasztaltam ennek a folyamatnak a figyelemre méltó képességeit és korlátait. Ez a blog célja, hogy elmélyedjen ezekben a korlátokban, és betekintést nyújtson azok számára, akik rugós acélbélyegzést fontolgatnak gyártási igényeik kielégítésére.
Anyaggal kapcsolatos korlátozások
A rugóacél természeténél fogva nagy szilárdságú anyag, kiváló rugalmassággal. Ez a nagy szilárdság azonban kétélű kard lehet a bélyegzési folyamat során. Az egyik elsődleges kihívás az anyag deformálásához szükséges nagy igénybevétel. Amikor rugóacélt próbálunk megformázni, gyakran megnövekedett szerszámkopással szembesülünk. A rugóacél kemény és szívós természete azt jelenti, hogy a sajtolószerszámok rendkívüli erőknek vannak kitéve. Idővel ezek az erők a szerszámok gyorsabb elhasználódását okozzák, mint puhább anyagok esetén. Ez nemcsak a szerszám karbantartási költségeit növeli, hanem a gyártási késedelmet is okozhatja, mivel a szerszámokat javítani vagy cserélni kell.
Egy másik anyaggal kapcsolatos korlát a repedés és a kifáradás lehetősége. A rugóacél viszonylag alacsony hajlékonysággal rendelkezik néhány más fémhez képest. A sajtolási folyamat során, ha az alakváltozás túl erős, vagy az alakváltozási sebesség túl nagy, az anyagon repedések keletkezhetnek. Repedés keletkezhet maga a bélyegzési művelet során, vagy idővel, amikor az alkatrész ciklikus terhelésnek van kitéve a végfelhasználói alkalmazása során. A fáradtság kudarca is aggodalomra ad okot. A bélyegzés során ismétlődő feszültségciklusok mikrorepedéseket idézhetnek elő, amelyek megnövekedhetnek, és végül a sajtolt alkatrész meghibásodásához vezethetnek.
Geometriai korlátok
A rugóacél bélyegzéssel elérhető formák összetettsége némileg korlátozott. Míg a bélyegzés számos egyszerű és közepesen összetett alkatrész előállítására alkalmas, a rendkívül bonyolult geometriák létrehozása kihívást jelenthet. Például a nagyon mély húzással vagy éles belső sarkokkal rendelkező alkatrészeket nehéz rugóacélból bélyegezni.
A rugóacél mélyhúzási műveletei az anyagáramlás és a feszültségeloszlás gondos ellenőrzését igénylik. Ha nem megfelelően kezeli, az anyag ráncosodhat, megrepedhet, vagy nem egyenletesen elvékonyodhat. Az éles belső sarkok másfajta problémákat okoznak. A magas feszültségkoncentráció ezeknél a sarkoknál repedéseket okozhat a sajtolási folyamat során. Ezenkívül a szűk tűrések elérése összetett geometriákban gyakran nehezebb rugós acélbélyegzés esetén. Az anyag nagy szilárdsága és rugalmas helyreállítása kihívást jelent a pontos méretek megtartása, különösen azokon a területeken, ahol nagy a deformáció.
Folyamathoz kapcsolódó korlátozások
A rugóacél sajtolás viszonylag nagy volumenű gyártási folyamat. A sajtolószerszámok és a hozzá tartozó felszerelések új alkatrészhez való felállítása időigényes és költséges munka. Kis tételben történő gyártás esetén az alkatrészenkénti költség rendkívül magas lehet, mivel a kezdeti beállítási költségeket viszonylag kis darabszám alatt kell amortizálni. Ez kevésbé gazdaságossá teszi a rugós acél sajtolást kis volumenű vagy prototípus gyártáshoz.
A bélyegzési folyamat sebessége is korlátozó tényező lehet. Míg a bélyegzés nagyon gyors lehet egyszerű alkatrészeknél, előfordulhat, hogy a sebességet csökkenteni kell, ha rugóacéllal dolgozik, hogy biztosítsa a kiváló minőségű felületet és megelőzze a hibákat, például a repedést. A rugóacél deformáció összetett természete azt jelenti, hogy gyakran lassabb sajtolási sebességre van szükség a megfelelő anyagáramlás és feszültségmentesítés érdekében.
Felületkezelési korlátozások
A sajtolási folyamat néha felületi hibákat eredményezhet a rugóacél alkatrészeken. A nyomok, karcolások és sorja gyakori problémák. A matricanyomok a sajtolószerszám által az alkatrész felületén hagyott lenyomatok. Ezek a jelek befolyásolhatják az alkatrész esztétikai megjelenését, és bizonyos esetekben annak funkcionalitását. Karcolások keletkezhetnek az alkatrész átvitele során a bélyegzési művelet különböző szakaszai között, vagy az alkatrész és a szerszám közötti súrlódás miatt. A sorja kicsi, nem kívánt fémkiemelkedések, amelyek a bélyegzett rész szélein képződnek. Ezeknek a sorjáknak az eltávolítása további lépést jelent a gyártási folyamatban, növelve az időt és a költségeket.
Összehasonlítás más fémmegmunkálási eljárásokkal
Ha olyan folyamatokhoz hasonlítjuk, mint plLemezlézeres vágási szolgáltatás, a rugóacél bélyegzésnek megvannak a maga korlátai. A lézeres vágás nagyobb rugalmasságot kínál az előállítható formák tekintetében, különösen összetett és egyedi tervezéseknél. Nagyon tiszta vágást biztosít minimális sorja mellett, csökkentve az utófeldolgozás szükségességét.
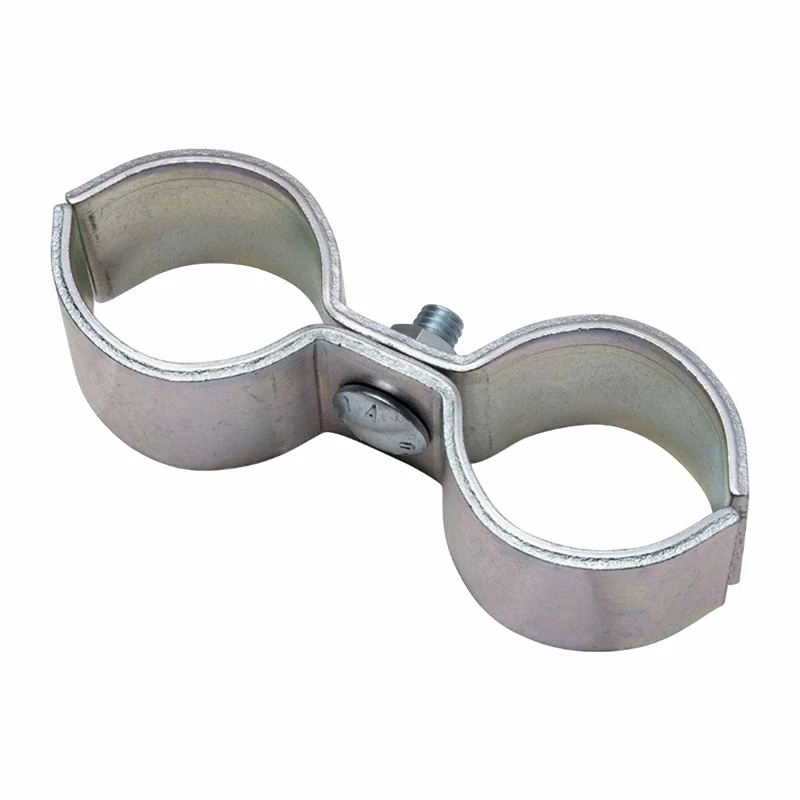
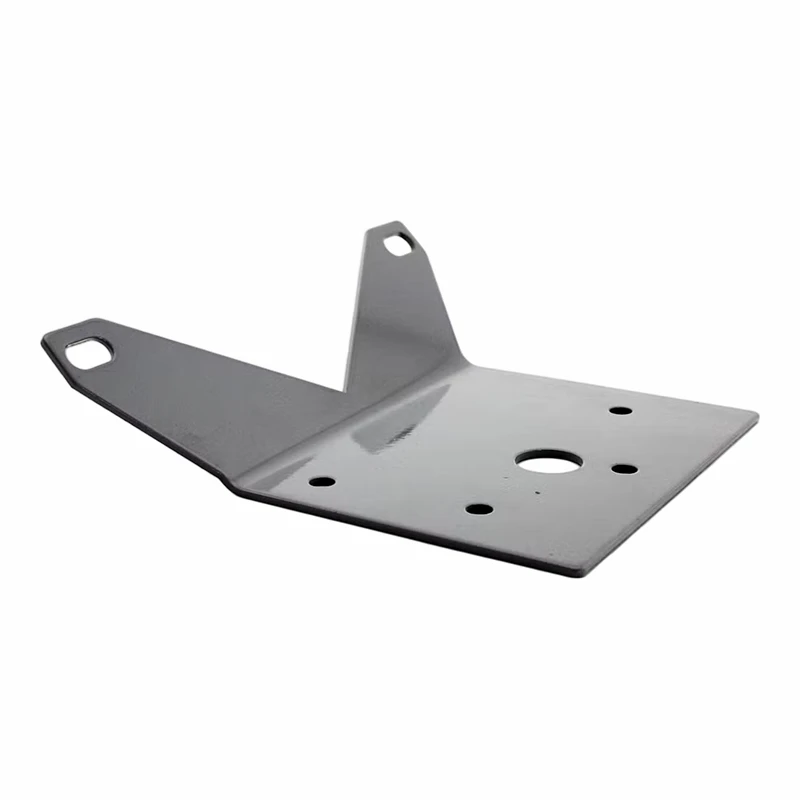
Professzionális fémlemez gyártásaz olyan technikák, mint a hajlítás és hegesztés, alkalmasabbak lehetnek nagyfokú testreszabhatóságú és szerkezeti integritású alkatrészek létrehozására. Ezek az eljárások jobban adaptálhatók a kisszériás gyártáshoz, mivel nem igényelnek a bélyegzéssel járó kiterjedt beállítási költségeket.
Precíziós fémlemez gyártásszűkebb tűréseket és pontosabb geometriákat érhet el, mint a rugóacél sajtolás. Az olyan alkalmazásokban, ahol a nagy pontosság kulcsfontosságú, például a repülőgépiparban vagy az orvosi iparban, a precíziós gyártási módszerek jobb választást jelenthetnek.
ABélyegzés az autóiparban, bár a bélyegzést széles körben használják, a korlátozások továbbra is érvényesek. Az autóalkatrészek gyakran kiváló minőségű felületkezelést és nagyon pontos geometriát igényelnek. A rugós acélbélyegzés kihívásait a felületkezelés és a geometriai összetettség tekintetében gondosan kezelni kell, hogy megfeleljen a szigorú ipari szabványoknak.
Üres fémlemez gyártásnagyobb rugalmasságot tud nyújtani az anyagválasztás és az alkatrésztervezés tekintetében. Használható nyersdarabok készítésére, amelyek azután tovább feldolgozhatók a végső részbe, ami elkerülheti a közvetlen rugóacél sajtolás korlátait.
Következtetés és cselekvésre ösztönzés
Korlátai ellenére a rugóacél sajtolás értékes gyártási folyamat marad, amely nagy sebességű gyártást és költséghatékonyságot kínál nagy volumenű megrendeléseknél. Cégünknél széleskörű tapasztalattal rendelkezünk e korlátozások áthidalása terén, hogy kiváló minőségű rugóacél sajtolt alkatrészeket szállítsunk.
Ha rugós acél bélyegzés használatát fontolgatja gyártási igényeinek kielégítésére, javasoljuk, hogy vegye fel velünk a kapcsolatot a részletes megbeszélés érdekében. Szakértői csapatunk felmérheti az Ön igényeit, betekintést nyújthat abba, hogy a rugóacél bélyegzés a megfelelő megoldás-e az Ön számára, vagy ha szükséges, alternatív eljárásokat javasolnak. Elkötelezettek vagyunk abban, hogy segítsünk Önnek megtalálni a legköltséghatékonyabb és leghatékonyabb megoldást projektje számára. Forduljon hozzánk professzionális és személyre szabott konzultációért.
Hivatkozások
-ASM kézikönyv, 14B. kötet: Fémmegmunkálás: Lemezformázás, ASM International.
- Manufacturing Engineering and Technology, S. Kalpakjian és SS Schmid, Pearson Education.